


Klej topliwy do obróbki drewna to termoplastyczny materiał składający się w 100% ze stałej substancji: podgrzewa się go do momentu rozpłynięcia, wciska pomiędzy dwie powierzchnie drewna i pozostawia do ostygnięcia, aż ponownie zestali się. Nic nie musi odparowywać, dlatego trwałe wiązanie tworzy się w ciągu kilku sekund, a nie dwudziestu do sześćdziesięciu minut, których potrzebuje klej PVA lub mocznikowo-formaldehydowy pod ciśnieniem zacisku.
Krótka odpowiedź przed szczegółami: w przypadku mebli wewnętrznych, obrzeży i fornirów na podłożach wrażliwych na ciepło, klej termotopliwy na bazie EWA jest zwykle najtańszym produktem, który dobrze spełnia swoje zadanie. Przejdź na produkt na bazie PA, gdy klejona część musi wytrzymać w trakcie użytkowania temperaturę około 70–100°C. Wybierz folię lub wstęgę PES lub TPU, gdy linia łączenia musi być cienka, jednolita i sucha, tak jak ma to miejsce w przypadku forniru, laminatu, paneli o strukturze plastra miodu i profili owijanych.
Poniżej przedstawiono różnice w rodzinach polimerów, przynależność każdego z nich do linii obróbki drewna, ustawienia procesu decydujące o tym, czy wiązanie będzie się utrzymywać, oraz w jaki sposób diagnozować awarie, które faktycznie pojawiają się na hali produkcyjnej.
Czym naprawdę jest klej topliwy do obróbki drewna?
W obróbce drewna klej topliwy nie jest jednym produktem, ale rodziną zdefiniowaną przez sposób, w jaki jest dostarczany, jako stopiona kulka, powlekana folia lub włóknina.
Wszystkie trzy mają tę samą fizykę. Polimer jest stały w temperaturze pokojowej, mięknie w lepkiej cieczy w temperaturze mięknienia, zwilża powierzchnię drewna pod lekkim ciśnieniem i powraca do postaci stałej po ochłodzeniu. Ponieważ proces ten jest czysto fizyczny, połączenie pozostaje ponownie otwarte pod wpływem ciepła, co jest wygodne przy zmianie położenia forniru i pracach naprawczych, ale oznacza również, że złącze będzie pełzać, jeśli będzie stale utrzymywane powyżej zakresu mięknienia.
Granulki i kulki trafiają do pistoletu do klejenia na gorąco lub okleiniarki, gdzie klej jest topiony w zbiorniku i nakładany w postaci pasma lub cienkiej warstwy nanoszonej wałkiem. Folie i wstęgi dostarczane są w postaci wstępnie uformowanych arkuszy, które układa się pomiędzy dwoma podłożami i aktywuje w prasie membranowej, laminatorze walcowym lub podgrzewanej prasie dociskowej. Różnica ta ma charakter zarówno handlowy, jak i techniczny: nakładanie stopionego materiału jest szybkie i tanie w przypadku montażu mebli, podczas gdy folia i wstęga zapewniają kontrolowaną, jednolitą masę powłoki, której aplikator perełkowy po prostu nie jest w stanie dorównać.
Jedna granica zasługuje na wyraźne określenie. Materiały topliwe doskonale nadają się do oklejania krawędzi, laminowania, fornirowania i montażu niekonstrukcyjnego. Nie zastępują kleju strukturalnego w złączu nośnym, gdzie właściwym rozwiązaniem jest sztywny klej sieciujący lub łącznik mechaniczny.
Materiał topliwy w porównaniu z PVA, żywicą epoksydową i mocznikiem-formaldehydem
Uczciwe porównanie jest krótkie: klej topliwy wygrywa pod względem szybkości linii i czystości w procesie suchym, PVA wygrywa pod względem kosztu złącza wszędzie tam, gdzie czas mocowania jest przystępny, a żywica epoksydowa lub mocznikowo-formaldehydowa wygrywa tam, gdzie dominuje struktura i odporność na wilgoć.
Sklepy rzadko zmieniają klej z jednego powodu. Decyzja zwykle sprowadza się do tego, jak szybko części muszą się poruszać, ile miejsca zajmują zaciski i na co będzie narażony gotowy element przez cały okres jego użytkowania.
| Własność | Topliwy (EVA/PA) | PVA | Epoksyd | Mocznik-formaldehyd |
|---|---|---|---|---|
| Ustaw lub naciśnij czas | 5-60 sekund | 20-60 minut zaciśnięte | 1-24 godziny | 15-45 minut |
| Przewoźnik | 100% substancji stałych, bez rozpuszczalników | Na bazie wody | Dwuskładnikowy, nie zawierający rozpuszczalników | Na bazie wody |
| Zaciskanie | Tylko naciśnij, a następnie zwolnij | Zaciski lub prasa | Zaciski, długie utwardzanie | Prasa, duża siła docisku |
| Odporność na ciepło | EVA do około 60°C, PA powyżej 100°C | Niski | Wysoka | Umiarkowane do wysokiego |
| Wypełnienie szczeliny | Biedny, potrzebuje kontaktu | Umiarkowane | Dobrze | Biedny |
| Wilgoć i użytkowanie na zewnątrz | Biedny unless a specific grade is chosen | Biedny | Dobrze | Umiarkowane |
| Typowa rola w obróbce drewna | Oklejanie krawędzi, okleinowanie, laminowanie, szybki montaż | Kołki, montaż szafy | Naprawy zewnętrzne, konstrukcyjne | Produkty panelowe, drzwi wewnętrzne |
Wybór chemii: EVA, PA, PES i TPU
Chemia, a nie marka, decyduje o tym, jak materiał topliwy zachowuje się na linii do obróbki drewna: EVA pod względem kosztów i niskiej temperatury aktywacji, PA zapewnia odporność na ciepło i pełzanie, PES dla cienkich, suchych folii o dobrych właściwościach termicznych oraz TPU zapewnia elastyczność zakrzywionych lub elastycznych laminatów.
Cztery rodziny polimerów obejmują prawie wszystkie zastosowania w obróbce drewna, a każda z nich ma zakres temperatur, którego nie należy ignorować podczas pisania karty procesu.
| Polimer | Zakres zmiękczania | Siła | Typowe zastosowanie w obróbce drewna | Główne ograniczenie |
|---|---|---|---|---|
| EVA | Około. 70-95°C | Umiarkowane | Oklejanie krawędzi, laminowanie membranowe, montaż ogólny | Pęka powyżej około 60°C przy długotrwałej pracy |
| PA | Około. 110-140°C | Wysoka | Oklejanie krawędzi do kuchni i ciepłych pomieszczeń, mebli o podwyższonej temperaturze użytkowania | Wysokaer application temperature can scorch thin veneer on long dwell |
| PES | Około. 110-130°C | Wysoka | Folie fornirowe i panelowe, klejenie do pianek i tekstyliów w meblach | Wymaga stałego nacisku i płaskich, czystych powierzchni |
| TPU | Około. 90-120°C | Wysoka, flexible | Laminaty zakrzywione, folie elastyczne, podłoża elastyczne | Wrażliwy na wilgoć, wymaga przechowywania w suchym miejscu |
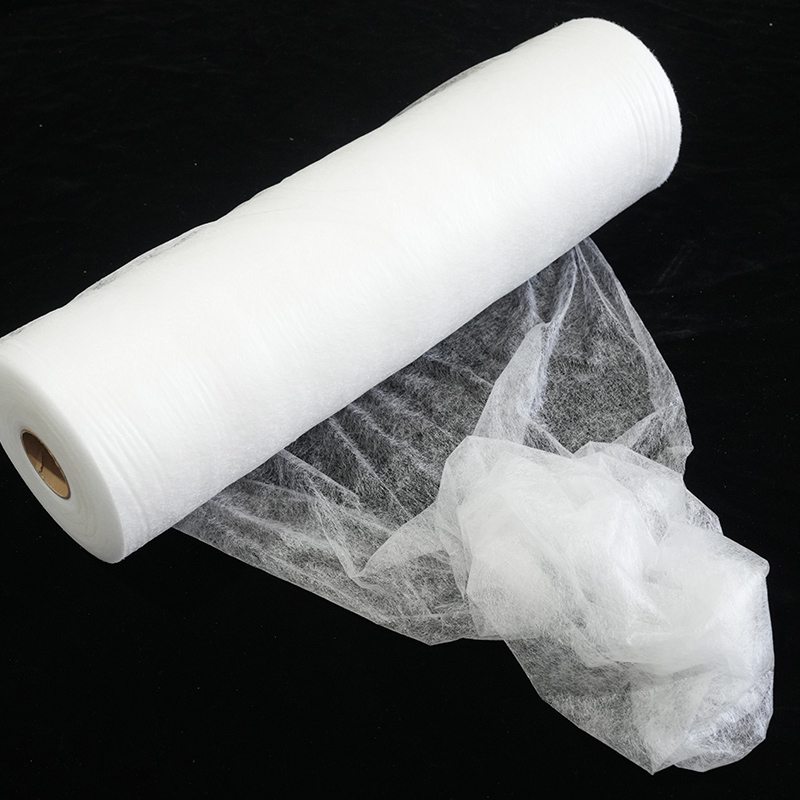
Jeśli na Twojej linii znajdują się forniry wrażliwe na ciepło, papier dekoracyjny lub cienkie laminaty, niskotemperaturowa wstęga EVA dostarczana w postaci całej rolki macierzystej i przycięta na szerokość roboczą jest zwykle najbardziej ekonomicznym punktem wyjścia, ponieważ umożliwia laminację poniżej temperatury, w której materiał wierzchni odbarwia się lub zwija.
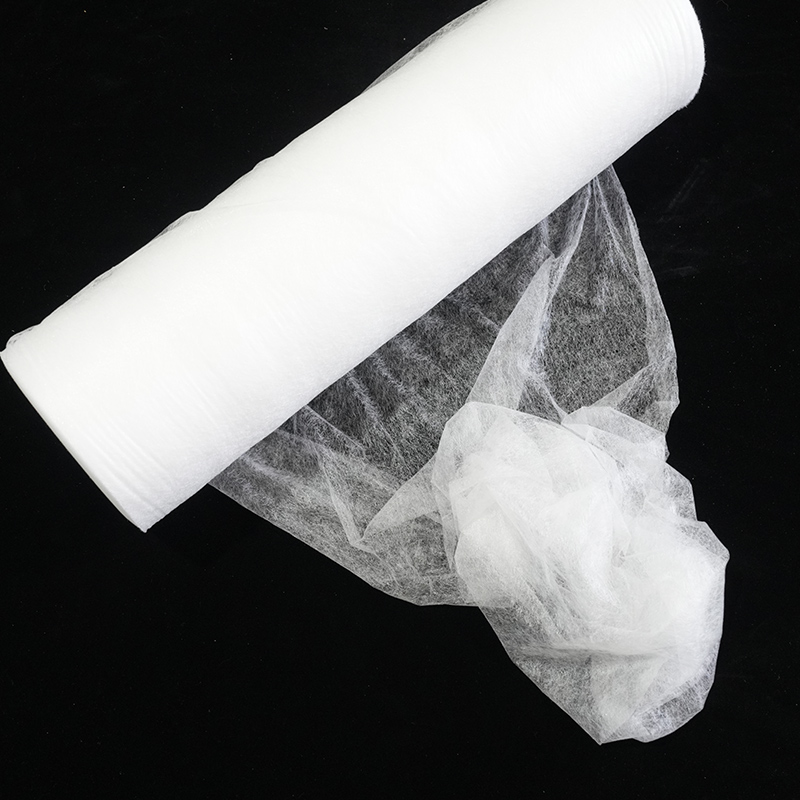 Rolka z niskotemperaturowym klejem topliwym EVA Wstęga kleju termotopliwego EVA w rolce matki przeznaczona do niskotemperaturowego klejenia termoczułych fornirów, papierów dekoracyjnych i cienkich laminatów na liniach ciągłego laminacji. Zobacz produkt →
Gdzie pasuje klej topliwy w zakładzie stolarskim
Klej topliwy sprawdza się w pięciu operacjach obróbki drewna: oklejanie krawędzi, laminowanie na płasko i fornirowanie, oklejanie profili, szybki montaż podzespołów oraz naprawa lub przeróbka.
- Oklejanie krawędzi. Jest to użycie o największej objętości. Taśma i krawędź panelu są łączone stopioną spoiną lub warstwą wstępnie powlekaną, a część można przyciąć i zeskrobać bezpośrednio za rolką dociskową, bez pośredniej stacji zaciskowej.
- Laminowanie i okleinowanie płaskie. Pomiędzy panelem a fornirem, papierem dekoracyjnym lub folią układana jest folia lub wstęga, a następnie aktywowana pod wpływem ciepła i ciśnienia w prasie membranowej lub laminatorze rolkowym. Sucha linia wiązania oznacza, że do forniru nie przedostaje się woda, dzięki czemu powierzchnia nie pęcznieje ani nie ulega telegraficznemu ziarnowaniu.
- Oklejanie profili. Folie i wstęgi dopasowują się do zakrzywionych profili MDF i aluminium po nagrzaniu, co pasuje do elementów mebli, do których nie dociera płaska prasa.
- Szybki podmontaż. Kołki, skosy i ramy można obsługiwać w ciągu kilku sekund, co skraca czas zajmowania osnowy w przyrządzie i zmniejsza ilość pracy w toku.
- Naprawy i przeróbki. Ponieważ polimer jest termoplastyczny, podniesioną krawędź lub przeniesiony płat forniru można ponownie aktywować za pomocą gorącego żelazka, a nie złomowania.
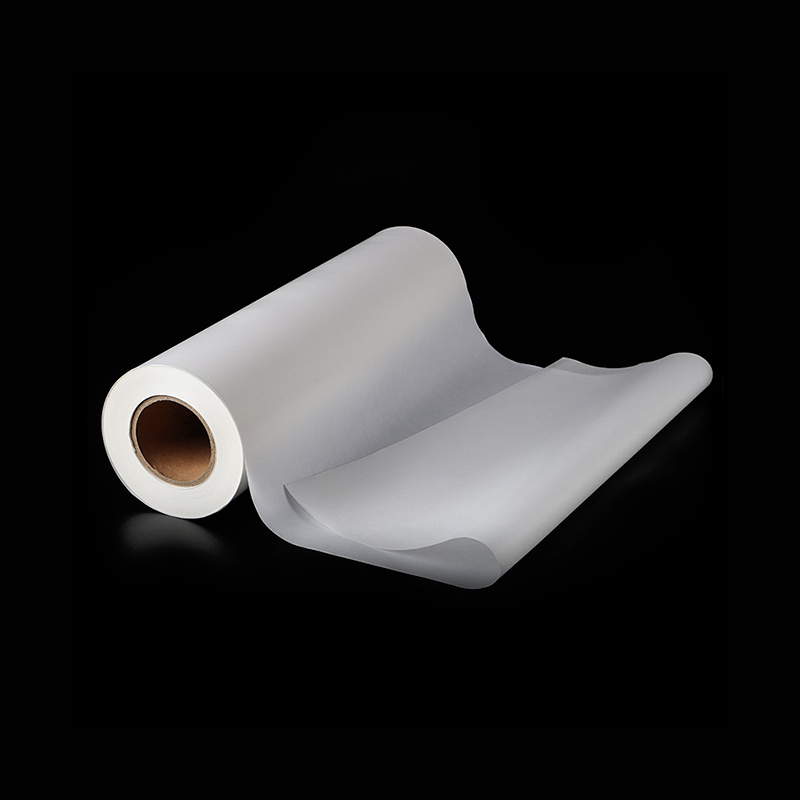
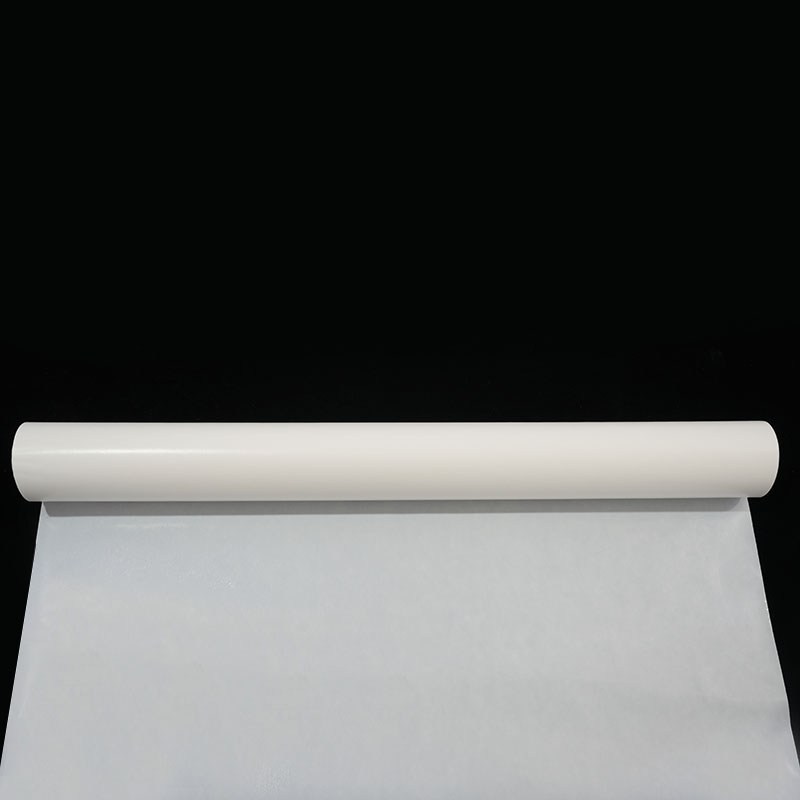
W przypadku forniru i laminowania płaskiego praktycznym wyborem jest folia PES z papierem podkładowym: nośnik papierowy zapobiega blokowaniu się folii na rolce, a folia szybko topi się w podwyższonej temperaturze prasy, tworząc czyste, cienkie, pozbawione rozpuszczalników dwustronne wiązanie na płytach drewnopochodnych.
 Folia samoprzylepna PES z papierem podkładowym Papier podkładowy z folii PES do okleinowania i laminowania płaskiego, zapewniający czyste, cienkie, dwustronne łączenie bez rozpuszczalników na płytach drewnopochodnych po sprasowaniu w podwyższonej temperaturze. Zobacz produkt →
Ustawienia procesu decydujące o jakości połączenia
Jakość wiązania w obróbce drewna zależy od pięciu zmiennych, które kontrolujesz: temperatury podłoża, temperatury kleju, czasu otwarcia, ciężaru i ciśnienia powłoki, a za nimi wszystkimi stoi wilgotność drewna.
Temperatura podłoża ma większe znaczenie, niż większość operatorów się spodziewa. Zimne drewno niemal natychmiast schładza cienką warstwę kleju: poniżej około 15°C czas otwarty skraca się, a klej pokrywa się, zanim pojawi się druga strona. Utrzymywanie części w temperaturze 18–25°C zimą jest często najtańszym dostępnym sposobem na poprawę jakości.
Temperatura kleju powinna znajdować się wewnątrz okna dostawcy i w granicach ±5°C od jego środka. Wyższa temperatura w celu poprawy płynności przyspiesza utlenianie, które objawia się ciemnieniem, zapachem spalenizny i mierzalną utratą siły wiązania kilka tygodni później.
Czas otwarty musi być dłuższy niż rzeczywisty czas montażu, a nie idealny. Jeśli panel musi podróżować od aplikatora do prasy, należy zmierzyć tę drogę i porównać ją z opublikowanym czasem otwartym, a następnie dostosować wagę powłoki lub wybrać dłuższy czas otwarty.
Ciężar powłoki podawany jest w gramach na metr kwadratowy dla folii i wstęg. Zbyt mała ilość powoduje wyblakłą, błyszczącą linię, która zawodzi przy niskim obciążeniu; zbyt duża ilość powoduje wyciśnięcie, gąbczastą linię wiązania i widoczny klej na wykończonej powierzchni. Nacisk i przerwa powinny być wystarczające do równomiernego zwilżenia obu powierzchni, dlatego należy sprawdzić, czy zacisk jest równoległy, a rolki ustawione prawidłowo, ponieważ czynniki wpływające na siłę wiązania są zwykle mechaniczne, zanim staną się chemiczne.
Wilgotność drewna i stan powierzchni zamykają pętlę. Masa suszona w piecu o zawartości wilgoci 6-8% zachowuje się przewidywalnie, podczas gdy surowiec mokry lub surowy zamienia się w parę na linii wiązania. Zakurzone, zaolejone lub bogate w żywicę gatunki tropikalne wymagają świeżego piasku, a czasami podkładu, a wszelkie luźne włókna na krawędzi płyty MDF oderwą się wraz z opaską.
 Niestandardowa wstęga kleju topliwego z poliamidu PA Niestandardowa samoprzylepna folia siatkowa z poliamidu do klejenia odzieży, obuwia, motoryzacji i mebli, z regulowaną temperaturą aktywacji, gramaturą, wzorem siatki i szerokością rolki. Zobacz produkt →
Typowe problemy i sposoby ich rozwiązywania
Większość awarii topienia w obróbce drewna można podzielić na pięć wzorców, a każdy z nich ma przyczynę mechaniczną lub termiczną, a nie tajemnicę w składzie.
| Objaw | Najprawdopodobniej przyczyna | Praktyczna poprawka |
|---|---|---|
| Bond otwiera się po ochłodzeniu | Podłoże zbyt zimne lub przekroczony czas otwarty | Ogrzać części do temperatury 18-25°C, skrócić czas przenoszenia, zwiększyć wagę powłoki |
| Sznurek i pajęczyna | Zbyt wysoka temperatura topnienia, dysza lub wałek zbyt daleko od podłoża | Obniż temperaturę stopu o 5°C, zamknij szczelinę i sprawdź wartość odcięcia |
| Wyblakła, błyszcząca linia łączenia | Nadmierne ciśnienie powoduje wyciśnięcie kleju lub zbyt mała gramatura powłoki | Zmniejszyć nacisk wałka lub prasy, sprawdzić gramaturę powłoki i warstwę podstawową folii |
| Awaria po miesiącach w ciepłym pomieszczeniu | EVA pełzanie powyżej zakresu mięknienia | Zmień na PA, PES lub gatunek o wyższym stopniu zmiękczania dla tego składnika |
| Pęcherzyki, pęcherze lub piana | Wilgoć w fornirze lub panelu lub powietrze uwięzione w docisku | Suszyć zapasy do zawartości wilgoci 6-8%, spowolnić docisk, dodać krótkie podgrzewanie wstępne |
Często zadawane pytania
Czy klej topliwy jest wystarczająco mocny do obróbki drewna?
Tak w przypadku oklejania krawędzi, laminowania, forniru i montażu niekonstrukcyjnego, ale nie w przypadku nośnych połączeń konstrukcyjnych. Prawidłowo ustawione spoiwo topliwe na czystej, suchej powierzchni drewna dobrze wytrzymuje ścinanie i odrywanie pod normalnym obciążeniem mebli; czego nie toleruje, to utrzymujące się ciepło, utrzymujące się obciążenie odrywające lub osłabiona linia wiązania. Jeśli połączenie przenosi obciążenie strukturalne, zamiast tego użyj sztywnego kleju sieciującego lub łącznika mechanicznego.
Czy klej topliwy można stosować na zewnątrz?
Standardowe gatunki EVA nie nadają się do długotrwałej ekspozycji na zewnątrz. Wilgoć, promienie UV i temperatury powierzchni w lecie powyżej zakresu mięknienia spowodują pełzanie i ostatecznie utratę wiązania. W przypadku pracy na zewnątrz lub w środowisku wilgotnym wymagane są chemikalia o wyższej wydajności i odporność na wilgoć, a połączenie powinno być również chronione za pomocą projektu, farby lub mocowania mechanicznego.
Jaka jest różnica między folią topliwą a granulkami topliwymi?
Granulki są topione wewnątrz maszyny i nakładane w postaci pasma lub wałka; folia jest wstępnie powlekana do kontrolowanej grubości i po prostu układana pomiędzy podłożami. Granulki kosztują mniej w przeliczeniu na kilogram i nadają się do szybkiego oklejania krawędzi, natomiast folia zapewnia jednolitą suchą linię łączenia bez widocznego wyciskania kleju, dlatego preferowana jest na fornirach i cienkich powierzchniach dekoracyjnych.
Ile kleju faktycznie potrzeba do klejenia drewna?
Wystarczająco, aby całkowicie zwilżyć obie powierzchnie bez głodzenia żyłki i nic więcej. Zbyt duża ilość kleju to zdecydowanie częstszy błąd niż jego niedobór, gdyż jego nadmiar nie ma dokąd uciec i zamienia się w wyciśniętą, gąbczastą warstwę lub widoczną linię kleju. Celem jest cienka, ciągła, lekko przezroczysta błona na całym obszarze stawu. Zapytaj swojego dostawcę o zalecaną gramaturę powłoki dla konkretnej pary substratów, a następnie potwierdź ją za pomocą testu odrywania, a nie kontroli wizualnej.
Czy klej topliwy wiąże płyty MDF, sklejkę i płytę wiórową?
Tak, pod warunkiem, że powierzchnia jest czysta, sucha i pozbawiona luźnych włókien. Krawędzie MDF i płyt wiórowych są porowate i szybko odprowadzają ciepło z kleju, dlatego nieco większa gramatura powłoki i krótki czas przebywania pod ciśnieniem zwykle zauważalnie poprawiają wynik w porównaniu z litym drewnem.
Wybór kleju termotopliwego do obróbki drewna sprowadza się do dopasowania trzech czynników: składu chemicznego do temperatury roboczej, formy dostawy do operacji oraz ustawień procesu do rzeczywistej prędkości linii. EVA pokrywa większość prac związanych z meblami wewnętrznymi, PA obsługuje ciepłą część asortymentu, a folie i wstęgi PES lub TPU zapewniają cienką, jednolitą, niezawierającą rozpuszczalników linię wiązania, której wymagają forniry i laminaty.
Ponieważ ten sam polimer może być dostarczony w postaci folii, wstęgi lub proszku, warto sprawdzić pełna gama klejów termotopliwych w postaci folii, wstęg i proszków z parą substratów, zanim ustalisz specyfikację, i poproś o próbkę do uruchomienia przy własnych ustawieniach prasy. Krótka próba na rzeczywistych częściach produkcyjnych powie Ci więcej o czasie otwarcia, wadze powłoki i odporności na ciepło niż jakikolwiek arkusz danych osobno.

Skontaktuj się z nami