


Folię kleju topliwego określa się poprzez pisemne zablokowanie pięciu zmiennych: skład chemiczny polimeru, grubość i gramatura z tolerancjami, okna topnienia i aktywacji, siła wiązania zgodnie z metodą testową oraz format rolki, w tym wyściółka i opakowanie. Co druga linia w arkuszu danych, od średnicy rdzenia po okres przydatności do spożycia, ma na celu ochronę tych pięciu liczb.
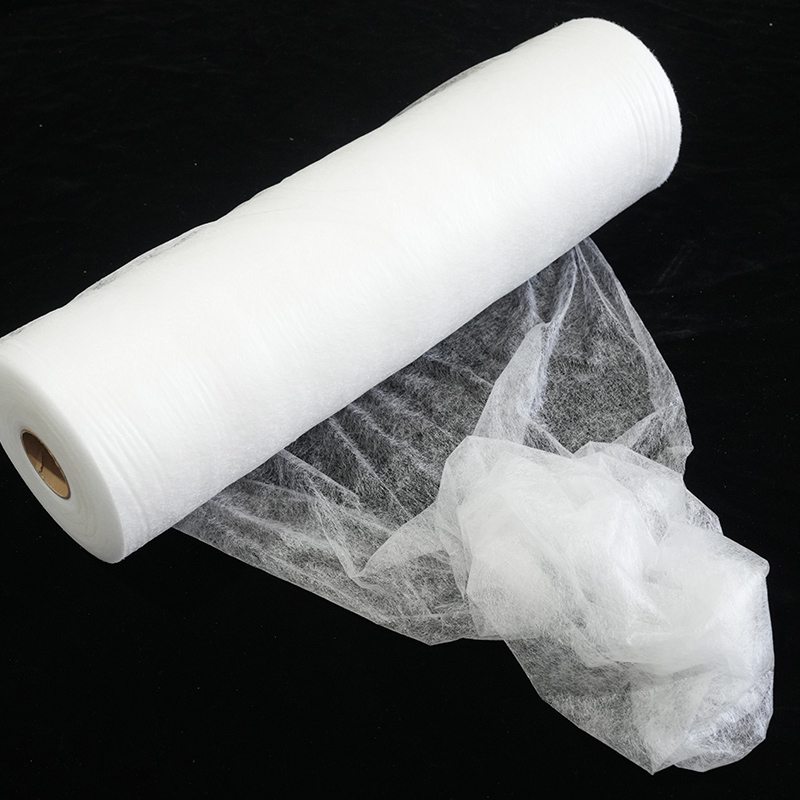
Folia kleju topliwego to niezawierający rozpuszczalników arkusz termoplastyczny, zwykle o grubości od 20 do 150 µm, suchy w dotyku w temperaturze pokojowej i aktywowany jedynie pod wpływem ciepła i ciśnienia. Nic nie musi odparować i nic nie musi utwardzać, więc połączenie tworzy się w ciągu kilku sekund. Ta prędkość jest powodem, dla którego linie OEM wolą folię od płynnego kleju, a także dlatego, że luźna specyfikacja zawodzi raczej cicho niż głośno.
Większość problemów, które widzimy w projektach OEM, to błędy specyfikacji, a nie wady materiałowe: rysunek przedstawiający „folię 50 µm” bez gramatury, zakres mięknienia podany bez metody testowej lub wartość odrywania zmierzona na podłożu, którego klient nigdy nie wiąże.
Pięć liczb, które niosą ze sobą całą specyfikację
Pięć liczb wykonuje około osiemdziesięciu procent pracy: skład chemiczny, gramatura, okno topnienia, okno aktywacji i siła wiązania za pomocą nazwanej metody. Zrób je dobrze, a reszta to szczegóły; zrozumcie ich źle i żadna ilość szczegółów nie uratuje projektu.
- Chemia. EWA, PA, PES lub TPU. Ta jedna decyzja decyduje o przyczepności, odporności na temperaturę, odporności na pranie i kosztach i nie można jej później naprawić poprzez zmianę grubości.
- Gramatura. Podawana w g/m² z tolerancją, a nie tylko w mikrometrach. Dwie folie o tej samej grubości mogą dostarczyć różną masę kleju na spoinę.
- Roztop okno. Zakres, w którym przepływa polimer, zwykle wyrażany jako zakres pików DSC, a nie pojedyncza temperatura topnienia.
- Okno aktywacji. Temperatura, ciśnienie i czas przebywania wymagane przez prasę, które muszą pasować do maszyny, którą już posiadasz.
- Siła wiązania. Liczba, podłoże i metoda. „Dobra przyczepność” nie jest kryterium akceptacji.
Dopasuj polimer do podłoża i temperatury linii
Wybór polimeru jest podyktowany trzema ograniczeniami, w podanej kolejności: tolerancją cieplną podłoża, przyczepnością chemikaliów do podłoża oraz warunkami, jakie musi przetrwać gotowa część, takimi jak pranie, ciepło, migracja plastyfikatora i wilgotność. Cena jest ostatnia.
| Chemia | Typowy zakres aktywacji | Typowe podłoża OEM | Uważaj na |
|---|---|---|---|
| EVA | 70–95°C | Papier, pianka, folie, włókniny, klejenie tekstyliów w niskich temperaturach | Ograniczona odporność na ciepło i chemikalia; nie nadaje się do mycia na gorąco ani do użytku w samochodach |
| PA (poliamid) | 110–140°C | Tekstylia, skóra, wstawki metalowe, wykończenia samochodowe, elementy obuwia | Potrzebuje cieplejszej prasy; wrażliwe na wilgoć podczas przechowywania |
| PES (kopoliester) | 110–150°C | Laminowanie tekstyliów, obuwie, wnętrza samochodów, media filtracyjne | Hydrolizuje, gdy jest przechowywany w ciepłym i wilgotnym miejscu; trzymaj bułki zamknięte |
| TPU | 90–130°C | Tkaniny rozciągliwe, membrany, cholewki do butów, etui na telefony, kompozyty elastyczne | Wyższy koszt; przyczepność może skomplikować uwalnianie wykładziny |
O sprawie decyduje zwykle odporność na temperaturę. W części wykończeniowej, która w zaparkowanym pojeździe osiąga temperaturę 80°C, nie można zastosować niskotemperaturowej folii EVA, niezależnie od tego, jak dobrze przylega ona do stołu warsztatowego. W laminowaniu wnętrz samochodów dominują folie PA i PES, ponieważ tolerują zarówno temperaturę prasy, jak i następujące po niej lata upałów.
Jeśli sklejony zespół musi rozciągać się wraz z podłożem, takim jak cholewka buta sportowego lub elastyczna membrana, zwykle rozwiązaniem jest folia TPU, ponieważ sztywna warstwa kleju pęka lub rozwarstwia się podczas zginania kompozytu.
 Folia klejąca termotopliwa TPU z elastycznością papieru podkładowego Wprowadzenie produktu: Ta folia klejąca termotopliwa TPU z elastycznością papieru podkładowego ma przyjazne dla środowiska właściwości klejące, które nie tylko zapewniają wydajne ... Zobacz produkt →
Grubość, gramatura i format rolki: Określ tolerancje, a nie średnie
Wartość grubości bez zakresu tolerancji i formatu rolki opisuje próbkę, a nie specyfikację zakupu; tolerancje decydują o tym, czy rolka będzie przebiegać po Twojej linii.
- Gramatura: Na przykład 60 g/m² ± 5%. Można osiągnąć wartość mniejszą niż ± 5%, ale należy to uzasadnić linią wiązania, a nie wymagać przyzwyczajenia.
- Grubość: 50 µm ± 5%, mierzone w pięciu punktach środnika.
- Szerokość: 1520 mm przy podanej tolerancji jednostronnej, ponieważ wstęga o szerokości 3 mm może pozostawić niezaklejony pas brzegowy.
- Długość rolki i rdzeń: 500 m na rdzeniu 152 mm, bez łączeń, z zarejestrowaną średnicą rolki.
- Zwolnij wkładkę: typ, waga, czy jedna czy obie strony są silikonowane oraz siła uwalniania, jakiej potrzebuje Twój koszyczek.
Zachowanie liniowca zasługuje na więcej uwagi niż zwykle. Wkładka, która zbyt łatwo się odkleja, unosi się, zanim folia dotrze do zacisku; taki, który zdziera zbyt mocno, rozciąga i marszczy folię. Folia dostarczana z kontrolowanym papierem podkładowym usuwa tę zmienną z linii.
 Folia klejąca termotopliwa PES z papierem podkładowym Wprowadzenie produktu: Folia klejąca topliwa PES z papierem podkładowym jest klejem przyjaznym dla środowiska. Dzięki zaawansowanemu procesowi skrobania, powlekania lub formowania z rozdmuchem... Zobacz produkt →
Arkusz specyfikacji: pola, przykładowe wpisy i koszt ich pominięcia
Specyfikacja folii jest kompletna, gdy dostawca może ją zacytować, a inżynier jakości może odrzucić wiele z niej bez zadawania ani jednego pytania, co oznacza, że każde pole ma numer, tolerancję i metodę.
| Pole | Przykładowy wpis | Czemu zapobiega |
|---|---|---|
| Chemia and grade | Folia kopoliestrowa PES, MFI 25 ± 5 g/10 min w 160°C / 2,16 kg | Ciche przeformułowanie i zachowanie przepływu dryfującego |
| Gramatura | 60 g/m² ± 5% | Zagłodzone lub zalane linie łączące |
| Grubość | 50 µm ± 5%, pięć punktów pomiarowych | Spory wokół metody pomiaru |
| Roztop okno | Pik DSC 115–125°C | Film, który potrzebuje więcej ciepła, niż może dać prasa |
| Okno aktywacji | 135°C, 3 bary, 15 s, zweryfikowane na Twojej linii | Zimne wiązania są obwiniane za klej |
| Siła wiązania | T-peel ≥ 8 N/25 mm na podłożu referencyjnym, ASTM D1876 | Argumenty bez wspólnego odniesienia |
| Sformatuj | Szerokość 1520 mm, rolka 500 m, rdzeń 152 mm, bez łączeń | Przerwy w sieci i marnotrawstwo krawędzi |
| Przechowywanie i trwałość | 12 miesięcy w zamkniętej obudowie w temperaturze ≤ 25°C i ≤ 60% RH | Hydroliza i blokowanie w magazynie |
| Zgodność | Deklaracja REACH SVHC, RoHS, OEKO-TEX 100 klasa II, jeśli dotyczy | Odrzucone przesyłki i zablokowane dokumenty celne |
| Zmień kontrolę | Pisemne powiadomienie i ponowna kwalifikacja przed jakąkolwiek zmianą żywicy lub MIF | Dryft wydajności pomiędzy wysyłkami |
Metody testowania: Spraw, aby wynik był porównywalny
Kryterium akceptacji ma zastosowanie tylko wtedy, gdy określa normę, podłoże, szerokość próbki i kondycjonowanie, ponieważ nikt inny nie może odtworzyć numeru skórki bez tych czterech faktów.
- Siła odrywania: Odrywanie pod kątem 180° zgodnie z ASTM D903 lub odrywanie w kształcie litery T zgodnie z ASTM D1876 w przypadku laminatów elastycznych.
- Ścinanie i pełzanie: ścinanie statyczne w temperaturze roboczej w celu przewidywania zwiotczenia i pełzania etykiet.
- Zachowanie termiczne: DSC zgodnie z ISO 11357-3 lub ASTM E794, w celu potwierdzenia piku stopu i wykrycia dryftu wsadu.
- Trwałość: cykle prania i czyszczenia chemicznego zgodnie z normą ISO 3175, gdzie produktem końcowym jest odzież lub but.
- Próba liniowa: ten sam test odrywania powtórzony w trzech temperaturach i trzech czasach przebywania, w wyniku którego produkcja okna procesowego faktycznie będzie przebiegać.
Sześć błędów specyfikacji, które pojawiają się później po zatrzymaniu produkcji
Przestoje sięgające filmu zwykle zaczynają się od brakujących klauzul, a nie od wadliwych rolek.
- Określanie tylko grubości. Dwóch dostawców może osiągnąć grubość 50 µm, a mimo to dostarczać różną masę kleju na metr kwadratowy.
- Kopiowanie arkusza danych konkurencji. Wartości te mierzono na innym podłożu i innej prasie.
- Ignorowanie prasy, którą już posiadasz. Jeśli folia potrzebuje 150°C, a linia osiąga temperaturę 120°C, specyfikacja jest martwa na papierze.
- Pozostawienie wykładziny przypadkowi. Podajniki automatyczne są znacznie mniej wyrozumiałe niż układanie ręczne.
- Zatwierdzenie pojedynczej próbki. Jedna dobra rolka niewiele mówi o dziesiątej, ale ta sama dyscyplina ma znaczenie, gdy łączysz folię z zautomatyzowanymi liniami produkcyjnymi, gdzie czas przebywania i nacisk docisku nie są regulowane ręcznie.
- Brak kontroli zmian. Nowy dostawca żywicy może zmienić wskaźnik szybkości płynięcia bez zmiany nagłówka w karcie katalogowej.
Od wersji próbnej do wydania produkcyjnego
Zatwierdź okno procesu, a nie pojedynczą rolkę: przeprowadź próbę w trzech temperaturach i trzech czasach przebywania i zapisz wynik odrywania w każdym punkcie, aby produkcja miała mapę zamiast zgadywać.
- Rolka próbna: Zwykle do konfiguracji, strat eksploatacyjnych i testów laboratoryjnych wystarcza odległość od 50 do 100 m.
- Pierwszy artykuł: przed pierwszym zleceniem produkcyjnym sprawdź gramaturę, grubość, szerokość, siłę uwalniania i wytrzymałość na odrywanie zgodnie ze specyfikacją.
- Próbki retencji: przechowywać jeden metr każdej partii, szczelnie zamknięty, przez okres przydatności do spożycia.
- Certyfikat analizy: za partię, ze zmierzonymi wartościami, a nie zwykłym „zgodnym”.
- Czynniki powodujące ponowną kwalifikację: zmiana żywicy, zmiana MFI, większa prędkość linii, nowa partia podłoża.
Często zadawane pytania
Jaką grubość folii klejącej termotopliwej powinienem określić dla produkcji OEM?
Zacznij od linii wiązania, a nie z katalogu: 25 do 50 µm pasuje do gładkich, dobrze dopasowanych podłoży, natomiast 75 do 150 µm stosuje się tam, gdzie powierzchnia jest szorstka, porowata lub wymaga wypełnienia szczelin. Następnie sprawdź gramaturę, bo to kontroluje masę kleju w spoinie.
Czy potrzebuję podkładu zabezpieczającego na folii?
Tylko jeśli w przeciwnym razie folia blokowałaby się na rolce lub jeśli proces podaje folię automatycznie. Folia bez podkładu jest tańsza i dobrze sprawdza się w przypadku ręcznego układania i natychmiastowego użycia, natomiast kontrolowany papier podkładowy jest bezpieczniejszy w przypadku automatycznego podawania i wielomiesięcznego przechowywania folii.
Jak ustawić kryterium akceptacji siły wiązania?
Przyklej folię do podłoża produkcyjnego w warunkach produkcyjnych, przetestuj ją za pomocą nazwanej metody, takiej jak ASTM D1876, i ustaw minimum na podstawie najniższego wyniku dla co najmniej pięciu próbek z trzech partii. Pojedyncza próbka laboratoryjna nie jest podstawą specyfikacji zakupowej.
Czy jednym filmem można objąć kilka różnych produktów?
Czasami, ale tylko wtedy, gdy podłoża, ustawienia prasy i wymagania dotyczące trwałości nakładają się. Folia PES do laminowania elementów samochodowych rzadko pasuje do niskotemperaturowego łączenia pianki, a narzucanie jednego gatunku w obu przypadkach zwykle daje kompromis, który zawodzi w jednym zastosowaniu.
Co powoduje, że folia nie działa na linii, która wcześniej działała bez problemów?
Zwykle zmiana w innym miejscu procesu: mniejsza prędkość linii, zimniejsza płyta dociskowa, grubsze podłoże lub nowa partia materiału. Folia jest wrażliwa na czas przebywania i ciśnienie, więc gdy proces się zmienia, należy ponownie zweryfikować okno procesu, a nie zakładać.
Wykonalna specyfikacja folii jest krótka: pięć cyfr, blok tolerancji, metoda testowania dla każdej reklamacji i klauzula kontroli zmian. Napisz go przed pierwszym rzutem próbnym, przejrzyj go z zespołem technicznym dostawcy i zamroź, gdy produkcja będzie stabilna, tak aby wszelkie przyszłe odchylenia były natychmiast widoczne, a nie ujawniały się jako skarga dotycząca rozwarstwienia sześć miesięcy później.


Skontaktuj się z nami