


Połączona powłoka kurtki, która przeszła w laboratorium test na odrywanie w temperaturze 20°C, po pięciu praniach w domu może nadal powodować pęcherzyki wzdłuż kołnierza. W większości fabryk za niepowodzenie zrzuca się winę na maszynę do laminowania, operatora lub dostawcę tkaniny. Prawie zawsze jest to decyzja chemiczna podjęta zbyt wcześnie, na podstawie samego materiału twarzy.
Krótka odpowiedź: wybierz klej topliwy do laminowania tekstyliów, przechodząc przez pięć etapów w ustalonej kolejności — drugie podłoże, klej z linii, który może faktycznie nanieść, okno klejenia, jakie wytrzyma tkanina, najtrudniejsze warunki, jakie spełni gotowy laminat, oraz dane, które może udowodnić dostawca. Gdy tych pięć zestawi się w jednym szeregu, gatunek ze średniej półki zwykle ma lepsze właściwości niż klej premium nałożony na niewłaściwą powierzchnię.
Te pięć wejść to:
- Para podłoża — z czym tkanina jest sklejona i czy powierzchnia ta jest powlekana, laminowana czy poddana obróbce.
- Formularza klejąca — folia, siatka, proszek lub granulat, wybrane tak, aby pasowały do metody aplikacji na Twojej linii.
- Okno klejenia — temperatura, ciśnienie i czas przebywania, jaki tkanina może wytrzymać bez uszkodzeń.
- Warunki końcowego zastosowania — cykle prania, czyszczenie chemiczne, starzenie cieplne, wilgoć i zginanie mechaniczne.
- Weryfikowalne dane — wskaźnik szybkości płynięcia, okno aktywacji, ciężar dodatku i wyniki testu prania, a nie zapewnienia ustne.
Czym właściwie jest klej topliwy do laminowania tekstyliów?
Klej topliwy do laminowania tekstyliów to w 100% stały, niezawierający rozpuszczalników polimer termoplastyczny, dostarczany w postaci folii, wstęgi, proszku lub granulki, który topi się pod wpływem ciepła i ciśnienia, zwilża obie powierzchnie i ponownie zestala się po ochłodzeniu, tworząc wiązanie. Nie ma wody ani rozpuszczalnika do wyschnięcia, więc wiązanie tworzy się w ciągu kilku sekund, a nie godzin.
Tekstylia są wymagającym podłożem dla tej klasy klejów, ponieważ występują cztery wymagania. Klejenie musi wytrzymać wielokrotne pranie, ale klej musi pozostać na tyle miękki, aby laminat zachował swoją strukturę. Musi przetrwać ciepło, ale elastan, cienkie dzianiny i membrany PU mogą zostać uszkodzone przez temperatury, których potrzebuje wiele klejów. Musi wiązać niezawodnie, ale na podszewce o gramaturze 60 g/m² nawet kilka gramów dodatkowego kleju na metr kwadratowy jest widocznych w postaci sztywnej łatki.
To napięcie powoduje, że ten sam klej rzadko pasuje do dwóch różnych zastosowań w branży tekstylnej i dlatego wybór musi zaczynać się od składu chemicznego, a nie od ceny czy dostępności.
Zacznij od chemii: EWA, PA, PES lub TPU
To skład chemiczny, a nie cena, wyznacza pułap wydajności tekstylnego spoiwa do laminowania. Cztery najczęściej stosowane rodziny polimerów różnią się znacznie bardziej odpornością na pranie, wyczuciem dłoni i temperaturą aktywacji niż kosztem.
| Chemia | Zakres aktywacji | Wyczucie dłoni | Odporność na pranie i ciepło | Typowe prace tekstylne |
|---|---|---|---|---|
| EVA | 70–95°C | Miękkie, lekko woskowe | Umiarkowany; ogranicza się zwykle do prania w niskiej temperaturze | Włókniny, pianka do tkaniny, tymczasowe sczepianie, tanie fizeliny |
| PA (poliamid) | 110–140°C | Suchy i elastyczny | Dobrze, łącznie z cyklami czyszczenia chemicznego | Odzież wierzchnia, tkaniny powlekane, galanteria skórzana, obuwie |
| PES (kopoliester) | 110–150°C | Kruche do umiarkowanie miękkie | Bardzo dobre gatunki, szczególnie odporne na hydrolizę | Wkładki koszulowe, tekstylia techniczne, media filtracyjne, opakowania |
| TPU | 100–130°C | Miękki, elastyczny, dobrze się regeneruje | Dobry; pozostaje elastyczny w niskiej temperaturze | Tkaniny elastyczne, membrany, elastyczne wykończenia, odzież sportowa |
Jeśli gotowy produkt będzie często prany, zacznij od PES lub PA, a nie EVA. Jeśli laminat musi się rozciągać i regenerować razem z ubraniem, zacznij od TPU. EVA zasługuje na swoje miejsce tam, gdzie wiązanie jest lekkie, proces przebiega spokojnie, a koszt za metr kwadratowy ma większe znaczenie niż trwałość prania.
Krok 1: Zdefiniuj parę wiążącą, a nie tylko tkaninę wierzchnią
Drugie podłoże — pianka, membrana, dzianina, powłoka lub folia — decyduje o chemii częściej niż widoczna tkanina. Nylonowa skorupa połączona z cienkim trykotem zachowuje się zupełnie inaczej niż ta sama skorupa połączona z 3 mm pianką PU, mimo że materiał wierzchni jest identyczny.
- Nylon lub poliester do spandexu: wiązanie musi rozciągać się bez pękania warstwy kleju, dlatego wymagany jest miękki i elastyczny gatunek.
- Tkanina wierzchnia do membrany PU lub TPU: utrzymuj temperaturę aktywacji na wystarczająco niskim poziomie, aby chronić membranę i sprawdzaj migrację plastyfikatora.
- Tkana skorupa z pianki: należy spodziewać się grubszej linii wiązania i większej masy dodatkowej, aby połączyć powierzchnię pianki.
- Tkanina powlekana lub wodoodporna do wszystkiego: energia powierzchniowa gwałtownie spada, a stop może w ogóle nie ulec zwilżeniu.
- Skóra lub powlekana dwoina do podszewki: Odporność na czyszczenie chemiczne ma zwykle większe znaczenie niż odporność na pranie w domu.
Powierzchnie hydrofobowe i powlekane są najczęstszym źródłem reklamacji związanych z brakiem wiązania. W praktyce gatunek PA o lepszych właściwościach zwilżających, stosowany po obróbce koronowej lub plazmowej, rozwiązuje więcej takich przypadków niż samo podniesienie temperatury. Możesz zobaczyć szerszy zestaw dalszych par wiążących na zastosowania laminowania tkanin tekstylnych strona.
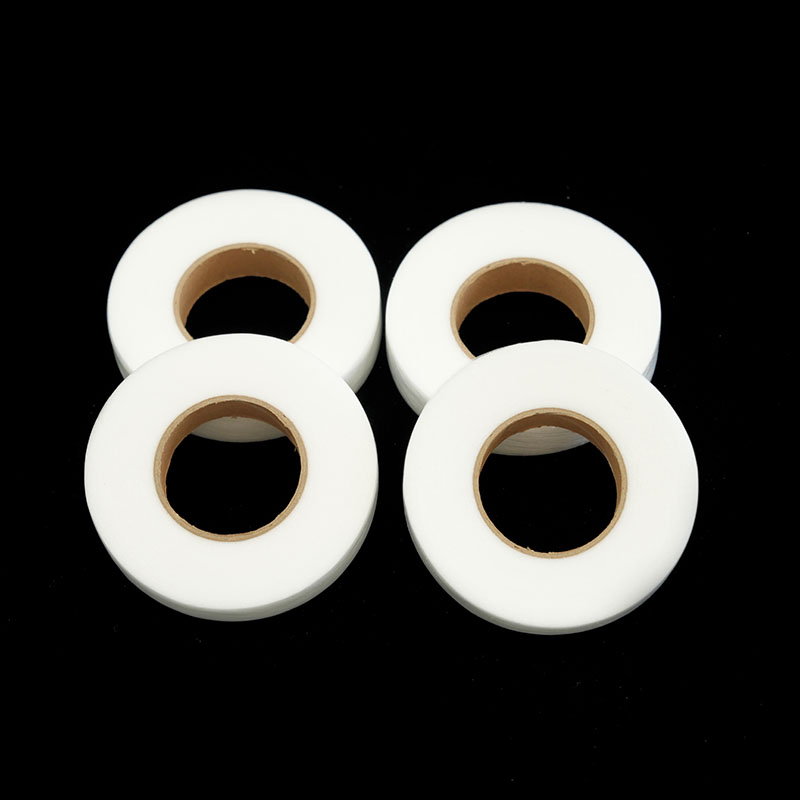 Producenci sieciowych klejów termotopliwych PA Konwencjonalna tarcza tnąca wstęga kleju topliwego PA Wprowadzenie produktów: Konwencjonalna wstęga kleju topliwego PA w tarczy tnącej to materiał klejący topliwy do produkcji... Zobacz produkt →
Krok 2: Dopasuj formę kleju do metody laminowania
Zanim wybierzesz gatunek, wybierz formę, w jakiej może działać Twoja linia, ponieważ forma określa pokrycie, oddychalność i wymaganą kontrolę procesu. Folia i proszek tego samego polimeru nie są zamienne w produkcji.
| Form | Typowa metoda aplikacji | Dodatkowa waga | Gdzie wygrywa |
|---|---|---|---|
| Folia termotopliwa z papierem rozdzielającym lub bez | Prasa płaska, kalandr ciągły, laminator rolkowy | 20–200 g/m² | Klejenie na całej powierzchni, jednolita grubość, prosta kontrola procesu |
| Wstęga topliwa (siatka) | Kalander, piekarnik z termoobiegiem, prasa płaska | 8–60 g/m² | Oddychające laminaty, miękkie w dotyku, niski dodatek, łączenie punktowe |
| Proszek topliwy | Powłoka rozproszona, druk proszkowy | 8–30 g/m² | Brak widocznych śladów kleju, wysoka oddychalność, produkcja flizeliny |
| Granulki i pelety | Powlekanie metodą wytłaczania, aplikacja dyszą i kropką | Zależne od procesu | Duże prędkości linii, strukturalne wzory punktów |
Posypanie proszkowe jest typowym rozwiązaniem, gdy klient nie widzi ani nie czuje żadnej linii kleju, a laminat musi jeszcze oddychać po sklejeniu. Gatunek kopoliestru jest często najbezpieczniejszym punktem wyjścia do pranych wykładzin międzywarstwowych, ponieważ łączy w sobie niski dodatek z dużą odpornością na hydrolizę.
 PES Klej topliwy w proszku Wprowadzenie produktu: Proszek kleju topliwego PES to nowy rodzaj polimerowego, przyjaznego dla środowiska kleju topliwego, wytwarzanego w wyniku reakcji polimeryzacji. Jako p... Zobacz produkt →
Krok 3: Ustaw okienko klejące wokół tkaniny, a nie kleju
Klej powinien dotrzeć do okna aktywacji przy możliwie najkrótszym czasie ekspozycji tkaniny na ciepło. Podnoś temperaturę tylko do momentu całkowitego wiązania, a następnie zatrzymaj – dodatkowe ciepło nic nie kupuje i uszkadza elastan, membrany i wykończenia powierzchni.
- Mieszanki elastanu i membrany PU należy przechowywać w temperaturze poniżej około 140°C, wszędzie tam, gdzie pozwala na to klasa kleju.
- Typowe ustawienia płaskiego stołu do klejenia wstęgowego wynoszą 0,2–0,4 MPa (2–4 bary) z czasem oczekiwania 8–20 sekund, dostosowanym do ciężaru tkaniny.
- Obserwuj tolerancję tarczy wałka: zmiana szerokości roboczej o więcej niż ±5°C powoduje, że jedna krawędź jest słaba, a druga nadmiernie sklejona.
- Zwiększ prędkość linii przed zwiększeniem temperatury, gdy wydajność musi wzrosnąć, a następnie ponownie sprawdź wytrzymałość na odrywanie.
Tam, gdzie tkanina jest wrażliwa na ciepło, ale wiązanie nadal musi się rozciągnąć, cienka elastyczna folia z papierem rozdzielającym zapewnia większą kontrolę niż gruba wstęga, ponieważ warstwa rozdzielająca umożliwia manipulowanie i układanie kleju bez wstępnego sklejania.
 Folia klejąca termotopliwa TPU z elastycznością papieru podkładowego Wprowadzenie produktu: Ta folia klejąca termotopliwa TPU z elastycznością papieru podkładowego ma przyjazne dla środowiska właściwości klejące, które nie tylko zapewniają wydajne ... Zobacz produkt →
Krok 4: Testuj w warunkach użytkowania końcowego, a nie tylko w temperaturze pokojowej
Dane dotyczące peelingu w temperaturze pokojowej są narzędziem przesiewowym, a nie dowodem. Gatunek, który osiąga 8 N/25 mm na stole i 1 N/25 mm po trzech praniach nie powiodło się i dopiero mycie to ujawni.
- Testy odrywania T (na przykład ISO 11339 lub ASTM D1876) w temperaturze bazowej 23°C.
- Powtórz test rozdzierania po pięciu praniach domowych w temperaturze 40°C i suszeniu w suszarce bębnowej, co jest najgorszym realistycznym przypadkiem w przypadku odzieży.
- Dodaj cykl prania przemysłowego w temperaturze 60°C dla odzieży roboczej, mundurów i wypożyczanych tekstyliów.
- Uruchom trzy cykle czyszczenia chemicznego, podczas których odzież lub akcesoria zostaną wyczyszczone chemicznie.
- Dodaj starzenie cieplne – zwykle 24 godziny w temperaturze 70°C – w przypadku wnętrz samochodów i wszelkich komponentów wystawionych na działanie światła słonecznego.
- Dodaj kontrolę wilgotności lub hydrolizy na potrzeby transportu i przechowywania w krajach tropikalnych.
Jeśli wyniki różnią się w zależności od przebiegu przy tych samych ustawieniach, przyczyną jest zazwyczaj proces, a nie polimer; the czynniki wpływające na siłę wiązania warto je przejrzeć przed zmianą oceny.
Krok 5: Zapytaj o dane, zanim zapytasz o cenę
Dostawca, który nie może przesłać arkusza danych z szybkością płynięcia, oknem aktywacji i wynikami testu prania, będzie kosztować więcej w seriach próbnych niż jakakolwiek różnica w cenie na fakturze. Przed złożeniem zamówienia zbiorczego poproś o następujące informacje:
- Szybkość płynięcia lub lepkość stopu w określonej temperaturze, dzięki czemu można przewidzieć przepływ przy prędkości linii.
- Minimalna i maksymalna temperatura aktywacji z zalecanym czasem przebywania.
- Zakres masy dodatku z wytrzymałością na odrywanie mierzoną na każdym końcu tego zakresu.
- Wytrzymałość na odrywanie przed i po praniu, przy szczegółowo opisanym cyklu prania.
- Wymiary rolki lub arkusza, tolerancja grubości i specyfikacja papieru zwalniającego.
- Dokumenty zgodności dla rynku docelowego, a także okres przydatności do spożycia i warunki przechowywania.
Najczęstsze awarie laminowania tekstyliów i ich pierwotne przyczyny
Większość problemów związanych z laminowaniem można podzielić na pięć powtarzalnych schematów, a każdy z nich wskazuje na decyzję podjętą na etapie selekcji, a nie na maszynie.
| Niepowodzenie | Zwykła przyczyna źródłowa | Działanie naprawcze |
|---|---|---|
| Rozwarstwienie po kilku praniach | Środek chemiczny o niskiej odporności na pranie stosowany w pranym produkcie | Przejdź na klasę PES lub PA, a następnie przetestuj ponownie po pięciu praniach |
| Sztywna, deskowata dłoń | Nadmierna waga dodatku lub folia pełnopowierzchniowa, w której sprawdziłaby się wstęga | Zmniejsz wagę dodatkową; przejdź na formę sieciową lub proszkową |
| Klej przedostaje się do twarzy | Za niska lepkość lub za duży docisk walców | Wybierz gatunek o wyższej lepkości i obniż ciśnienie |
| Brak wiązania na tkaninach powlekanych lub wodoodpornych | Energia powierzchniowa zbyt niska, aby stopiony materiał mógł zwilżyć się | Dodaj obróbkę koronową lub plazmową albo wybierz gatunek o lepszym zwilżaniu |
| Dym, zapach i niestabilne wiązanie | Przekroczenie temperatury w zbiorniku topionym, piekarniku lub walcu | Dokręcić kontrolę temperatury i ponownie sprawdzić przerwę względem prędkości linii |
Często zadawane pytania
Jaki jest najlepszy klej topliwy do laminowania tekstyliów?
Nie ma jednej najlepszej oceny. PES i PA to najskuteczniejszy wybór w przypadku tekstyliów pranych lub czyszczonych chemicznie, natomiast TPU jest najlepszym punktem wyjścia wszędzie tam, gdzie laminat musi się rozciągać i regenerować. Właściwą odpowiedzią jest gatunek pasujący do pary substratów, okna klejenia i warunków końcowego zastosowania.
Czy do laminowania tekstyliów można stosować klej termotopliwy EVA?
Tak, i często jest to najbardziej ekonomiczna opcja w przypadku włóknin, łączenia pianki z tkaniną i tymczasowego sklejania. Jego ograniczeniem jest trwałość: wiązania EVA zwykle nadają się do prania w niskich temperaturach i lekkich produktów, a nie do często pranej odzieży.
Ile kleju potrzeba do laminatu tekstylnego?
Wystarczająco, aby utworzyć ciągłą linię wiązania w punktach naprężenia i nie więcej. Wstęgi zwykle mają gramaturę 8–60 g/m², a proszki 8–30 g/m², podczas gdy folie pełnopowierzchniowe zaczynają się od około 20 g/m². Zwiększanie dodatkowej masy zwiększa do pewnego stopnia wytrzymałość na odrywanie, a następnie zwiększa przede wszystkim sztywność i koszt.
Dlaczego laminowana tkanina psuje się po praniu?
Dominują trzy przyczyny: chemia kleju o niewystarczającej odporności na pranie, przedostawanie się wody do linii łączenia przez otwartą krawędź oraz mechaniczne zginanie, które powoduje zmęczenie wiązania już osłabionego ciepłem lub detergentem. Właściwa chemia i odpowiednio zamknięta krawędź rozwiązują większość przypadków.
Czy kleje topliwe mogą łączyć tkaniny powlekane lub wodoodporne?
Mogą, ale powierzchnia zwykle potrzebuje pomocy. Wykończenia i powłoki hydrofobowe obniżają energię powierzchniową, dzięki czemu stopiony materiał nie może zamoknąć. Obróbka koronowa lub plazmowa, niższa prędkość linii w celu wydłużenia czasu zwilżania lub gatunek poliamidu o lepszych właściwościach zwilżających zwykle przywraca niezawodne połączenie.
Wybór kleju termotopliwego do laminowania tekstyliów sprowadza się do przefiltrowania kandydatów według pięciu pytań w kolejności: jakie jest drugie podłoże, w jakiej formie może przebiegać linia, jakie ciepło wytrzyma tkanina, jakie warunki będzie spełniać gotowy produkt oraz jakie dane testowe może przedstawić dostawca. Odpowiedz na nie, zanim cena wejdzie do rozmowy, a etap próbny przestanie być grą w zgadywanie. Wyślij parę substratów, dodatkowy cel i wymagania dotyczące prania do dostawcy, który potwierdzi je w odniesieniu do zmierzonych wartości — ten pojedynczy krok pozwala uniknąć większości opisanych powyżej błędów.


Skontaktuj się z nami